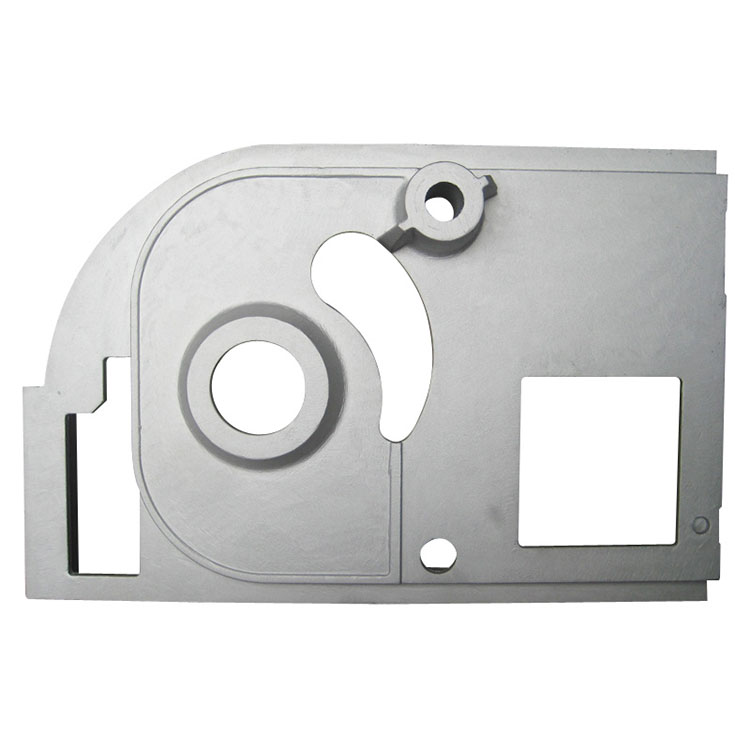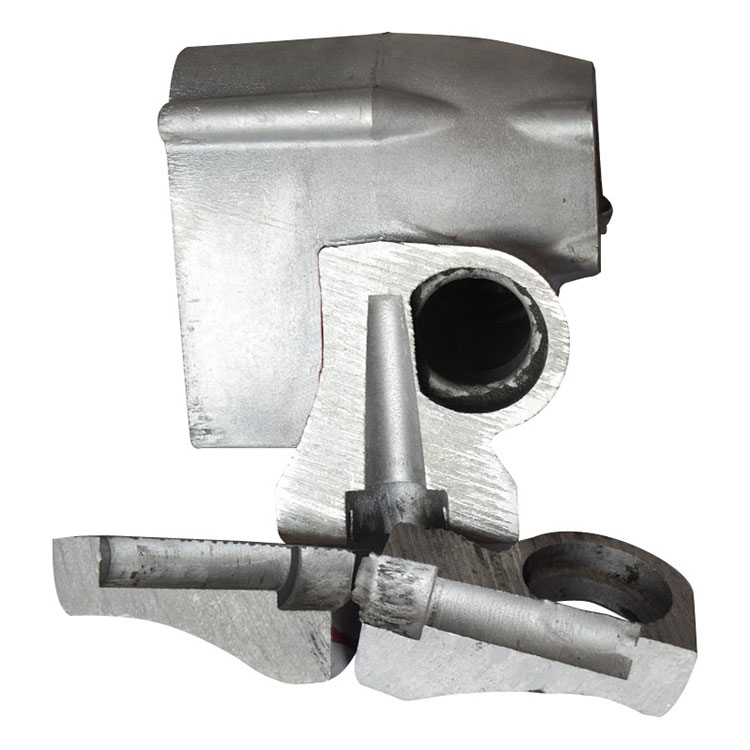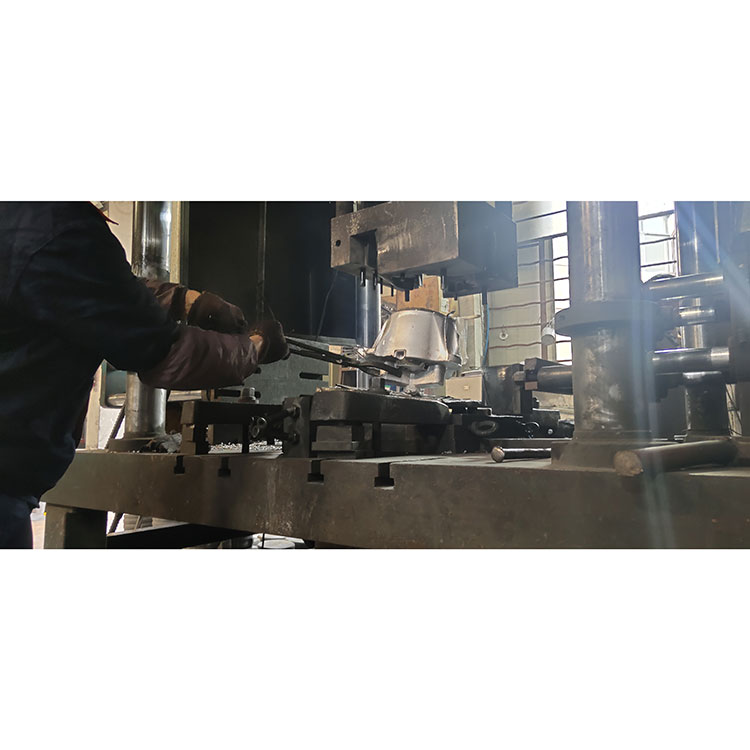
Jako zkušený výrobce hliníkových odlitkůXuxingposkytujeNízkotlaké litířešení pro průmyslové aplikace, které vyžadují kontrolované plnění kovů, stálou kvalitu a spolehlivý mechanický výkon. Pochopení tohoto procesu pomáhá inženýrům a nákupním týmům vybrat správnou výrobní metodu pro náročné komponenty.
Nízkotlaké tlakové lití je proces tváření kovu, který využívá řízený tlak plynu k vytlačování roztavené hliníkové slitiny z utěsněné udržovací pece do trvalé formy. Na rozdíl od gravitačního lití umožňuje tato metoda řízené plnění zdola nahoru a nepřetržité podávání tlakem během tuhnutí. Tyto vlastnosti pomáhají snižovat turbulence, minimalizovat určité vady odlitku, zlepšují využití materiálu a podporují výrobu součástí s konzistentními mechanickými vlastnostmi. Mezi běžné aplikace patří automobilová kola, hlavy válců, součásti motorů, oběžná kola a průmyslové díly. Tato příručka vysvětluje, jak proces funguje, jeho výhody a omezení, výběr materiálu, kontrolu kvality a faktory, které by kupující měli vzít v úvahu při výběru dodavatele odlitků.
1. Co je nízkotlaké tlakové lití?
2. Jak funguje výrobní proces?
4. Která průmyslová odvětví používají nízkotlaké lití?
5. Které materiály jsou vhodné?
6. Jak se to srovnává s jinými metodami lití?
8. Jak byste si měli vybrat dodavatele lití?
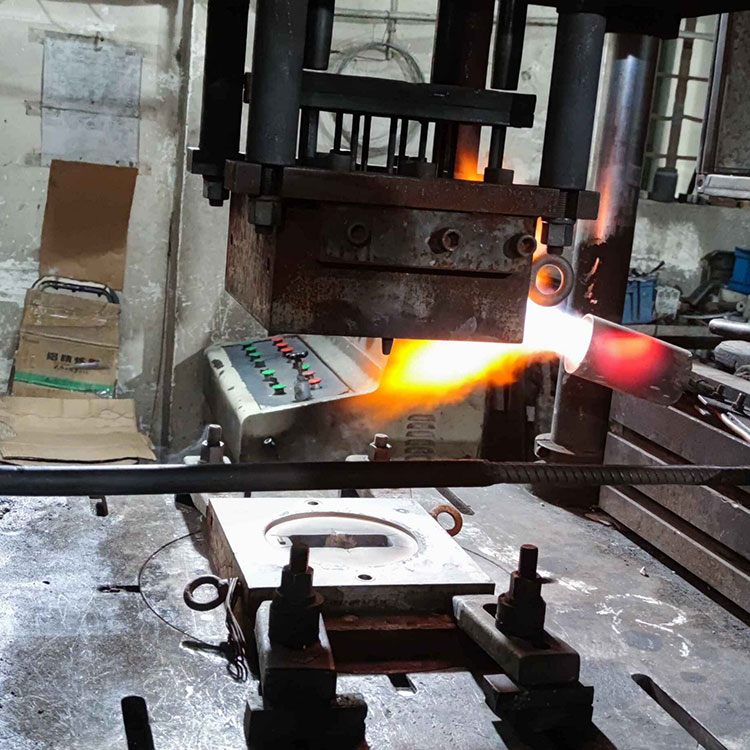
Nízkotlaké lití pod tlakem, běžně označované jako LPDC, je technika trvalého lití do formy, při které relativně nízký tlak plynu tlačí roztavený kov nahoru skrz stoupací trubku a do dutiny formy. Kov řízeným způsobem vyplňuje dutinu a zůstává pod tlakem, zatímco probíhá tuhnutí.
Slitiny hliníku jsou v tomto procesu široce používány, protože nabízejí užitečnou kombinaci nízké hmotnosti, odolnosti proti korozi, tepelné vodivosti a mechanické pevnosti. Proces je zvláště vhodný pro součásti, které vyžadují strukturální integritu a opakovatelnou kvalitu výroby.
Na rozdíl od konvenčního gravitačního lití, které se při pohybu roztaveného kovu do formy spoléhá především na gravitaci, LPDC poskytuje aktivní kontrolu nad procesem plnění. Ve srovnání s vysokotlakým litím pod tlakem se obecně používá nižší rychlost plnění a nižší vstřikovací tlak.
Podle informací společnosti Xuxing o nízkotlakém lití pod tlakem je kontrola teploty kovu, teploty formy, rychlosti plnění a doby udržení tlaku zásadní pro získání zdravých hliníkových odlitků.
Proces nízkotlakého lití zahrnuje několik koordinovaných fází. Každá fáze ovlivňuje hustotu konečné součásti, rozměrovou přesnost, stav povrchu a mechanické vlastnosti.
Hliníková slitina se roztaví a přivede na vhodnou teplotu. Operátoři musí řídit čistotu a teplotu taveniny, aby se snížilo riziko inkluzí oxidů, poréznosti související s vodíkem a předčasného tuhnutí.
Roztavený kov je držen v utěsněné peci pod matricí. Řízený tlak plynu, typicky dodávaný stlačeným vzduchem nebo vhodným systémem inertního plynu, tlačí kov nahoru přes stoupací trubku do dutiny formy.
Plnění zdola nahoru pomáhá snižovat turbulence spojené s nekontrolovaným naléváním. Skutečný profil tlaku závisí na slitině, geometrii formy, výšce zdvihu a požadavcích na součást.
Poté, co se dutina formy naplní, je udržován tlak, který pomáhá přivádět tekutý kov do oblastí, které stále tuhnou. Správné načasování tlaku podporuje směrové tuhnutí a může snížit vady související se smrštěním.
Jakmile odlitek dostatečně ztuhne, tlak se uvolní a forma se otevře. Součást se vyjme a provede se veškeré potřebné oříznutí, tepelné zpracování, obrábění nebo povrchová úprava.
Metody kontroly se volí podle funkce součásti a požadavků na výkres. V případě potřeby lze použít měření rozměrů, vizuální kontrolu, mechanické testování a radiografické vyšetření.
LPDC je ceněn pro svou rovnováhu mezi řízením toku kovu, integritou odlévání a efektivitou výroby. Mezi jeho hlavní výhody patří následující.
Tyto výhody nejsou automatické. Aby bylo dosaženo požadovaných výsledků, musí být kontrolována čistota slitiny, konstrukce formy, řízení teploty, podmínky chlazení a monitorování procesu.
Nízkotlaké tlakové lití je široce používáno pro hliníkové komponenty, kde je důležitá pevnost, rozměrová konzistence a spolehlivá vnitřní kvalita.
Typické aplikace zahrnují hliníková kola, hlavy válců, součásti motoru, části zavěšení a vybrané konstrukční součásti. Tyto díly mohou vyžadovat kombinaci snížené hmotnosti, odolnosti proti únavě a spolehlivého výkonu při opakovaném zatížení.
Výrobci průmyslových zařízení používají litá hliníková pouzdra, oběžná kola a další součásti, které těží z řízeného plnění a výroby téměř čistého tvaru. V závislosti na konstrukci může odlévání snížit požadované obrábění ve srovnání s výrobou dílu výhradně z plného materiálu.
Komponenty čerpadla, oběžná kola a související díly mohou mít z procesu prospěch, pokud jsou vhodné jejich geometrie a požadavky na slitinu. U součástí vystavených kapalinám nebo provoznímu tlaku může být nutné dodatečné opracování a testování tlaku nebo těsnosti.
Složité odlitky s vnitřními průchody mohou být vyráběny s použitím vhodných pískových jader nebo jiných jádrových systémů. Tyto vlastnosti umožňují inženýrům vytvářet geometrie, které by bylo obtížné nebo nákladné vyrobit pouze obráběním.
Hliníkové slitiny patří mezi nejběžnější materiály používané pro LPDC. Vhodná třída závisí na požadavcích na pevnost součásti, tažnosti, odolnosti proti korozi, potřebě tepelného zpracování a provozním prostředí.
| Materiál nebo slitina | Typické vlastnosti | Potenciální aplikace |
|---|---|---|
| Hliníková slitina A356 | Dobrá slévatelnost, odolnost proti korozi a potenciál pro tepelné zpracování | Automobilová kola, konstrukční díly a vybrané strojní díly |
| Al-Si-Mg hliníkové slitiny | Užitečná kombinace pevnosti, slévatelnosti a odezvy na tepelné zpracování | Konstrukční součásti vyžadující mechanický výkon |
| Další vhodné hliníkové slitiny | Vlastnosti se liší podle složení a podmínek zpracování | Zakázkové odlitky navržené pro specifické servisní požadavky |
A356 je často zvažován pro aplikace, které vyžadují rovnováhu mezi pevností a tažností. Samotné označení slitiny však nezaručuje konečné vlastnosti. Chemické složení, podmínky odlévání, tepelné zpracování a výsledky kontroly, to vše ovlivňuje výkon.
Před výrobou by si kupující měli u výrobce potvrdit přesnou specifikaci slitiny, platné materiálové normy, požadované mechanické vlastnosti a případnou úpravu po odlévání.
Různé technologie odlévání slouží různým výrobním cílům. Nejlepší volba závisí na geometrii součásti, roční poptávce, požadavcích na materiál, investicích do nástrojů a přijatelné úrovni vad.
| Srovnávací faktor | Nízkotlaké lití | Vysokotlaké lití pod tlakem | Gravitační lití pod tlakem |
|---|---|---|---|
| Kovová výplň | Řízený tlak zespodu | Vysokorychlostní vstřikování pod vysokým tlakem | Primárně poháněný gravitací |
| Typické silné stránky | Řízené plnění a potenciál pro zdravé konstrukční odlitky | Vysoká rychlost výroby a složité tenkostěnné tvary | Relativně jednoduchý proces a uspořádání nástrojů |
| Rychlost výroby | Obecně mírné až pomalé | Obecně rychle | Obecně umírněný |
| Využití materiálu | Často příznivé, v závislosti na konstrukci formy | Závisí na konstrukci běžců a recyklačních postupech | Závisí na konstrukci vtoku a krmení |
| Tepelné zpracování | Možné pro vhodné slitiny a zvukové odlitky | Omezeno porézností a podmínkami procesu pro některé aplikace | Možné pro vhodné slitiny a kvalitu odlitku |
| Typické aplikace | Kola a konstrukční hliníkové díly | Pouzdra, držáky a velkoobjemové komponenty | Obecné hliníkové komponenty a průmyslové díly |
LPDC není automaticky lepší než každá alternativa. Vysokotlaké lití pod tlakem může být výhodnější, když je prioritou rychlá výroba a tenké stěny. Gravitační tlakové lití může nabídnout jednodušší cestu pro vhodné součásti. Inženýři by měli porovnávat kompletní výrobní požadavky spíše než vybírat proces založený na jednom parametru.
Pro další vyhodnocení se podívejte na zdroje výroby hliníkových odlitků společnosti Xuxing a zkontrolujte vhodnost řešení odlévání do trvalých forem pro zamýšlenou aplikaci.
Spolehlivé nízkotlaké tlakové lití závisí na interakci vlastností materiálu, designu nástrojů, tepelného managementu a řízení výroby. Zvláštní pozornost si zaslouží několik faktorů.
U kritických součástí může plán kvality zahrnovat zprávy o rozměrech, zkoušky tvrdosti nebo tahu, metalografické vyšetření a rentgenovou kontrolu. Ne každá část vyžaduje každý test; plán kontrol by měl odrážet výkres, servisní podmínky a specifikace zákazníka.
Výběr dodavatele zahrnuje více než jen srovnání původní nabídky. Kupující by si měli ověřit, zda výrobce dokáže trvale vyrábět komponenty, které splňují požadované technické a obchodní specifikace.
Xuxing, také známý jako Ningbo Yinzhou Xuxing Machinery Co., Ltd., popisuje své výrobní možnosti v oblasti nízkotlakého lití hliníkových slitin, gravitačního lití, vysokotlakého lití a lití zinkové slitiny. Společnost hlásí více než 17 let výrobních zkušeností a výrobní kapacitu přesahující 500 dílů denně. Kupující by měli potvrdit aktuální kapacitu, technický rozsah a specifické požadavky projektu přímo u společnosti.
Chcete-li připravit přesnou cenovou nabídku, poskytněte dodavateli 2D výkresy nebo 3D modely, požadavky na slitiny, roční poptávku, specifikace tolerancí, očekávání povrchové úpravy a jakékoli požadavky na testování nebo certifikaci.
Hlavním účelem je výroba kovových součástí plněním trvalé formy roztavenou slitinou pod řízeným tlakem plynu. Tato metoda může zlepšit stabilitu plnění, snížit určité vady odlitku a podpořit výrobu hliníkových dílů s konzistentními mechanickými vlastnostmi.
Ano. Nízkotlaké tlakové lití se široce používá k výrobě hliníkových kol, protože řízené plnění a tlakové podávání může podporovat dobrou strukturální integritu a únavový výkon. Konečná vhodnost závisí na slitině, designu kola, tepelném zpracování a validačních zkouškách.
Nízkotlaké tlakové lití používá relativně nízký tlak plynu k přesunu roztaveného kovu do formy, obvykle zespodu. Vysokotlaké lití vstřikuje kov rychle při mnohem vyšším tlaku. LPDC je často vybíráno pro strukturální integritu a tepelně zpracovatelné slitiny, zatímco HPDC je často vybíráno pro vysoké výrobní rychlosti a složité tenkostěnné díly.
Ano, vybrané hliníkové slitiny mohou projít tepelným zpracováním, včetně úpravy T6, pokud je vhodná kvalita odlitku a složení slitiny. Výrobce by měl ověřit proces, parametry úpravy a konečné mechanické vlastnosti podle projektových specifikací.
Mezi hlavní nákladové faktory patří velikost a složitost součásti, výběr slitiny, design nástrojů, roční množství objednávky, doba výrobního cyklu, obrábění, tepelné zpracování, kontrola a požadavky na konečnou úpravu. Poskytnutí úplných technických specifikací pomáhá dodavatelům připravit spolehlivější nabídku.
Poskytněte výkres součásti nebo 3D model, jakost materiálu, odhadovaný roční objem, kritické rozměry, požadavky na povrch, potřeby tepelného zpracování a kritéria kontroly. Pokud je součást kritická z hlediska bezpečnosti nebo musí odolat tlakovému nebo únavovému zatížení, jasně uveďte příslušné požadavky na výkon.
Nízkotlaké lití pod tlakem nabízí výrobcům praktický způsob výroby hliníkových součástí s řízenou kovovou výplní, dobrým využitím materiálu a potenciálem spolehlivého mechanického výkonu. Jeho účinnost závisí na výběru správné slitiny, optimalizaci profilu formy a tlaku, řízení tuhnutí a použití vhodných kontrolních metod. Pro automobilový průmysl, průmyslové stroje a další náročné aplikace je vyhodnocení celého výrobního procesu zásadní pro dosažení konzistentní kvality a konkurenceschopných výrobních nákladů.
Pokud získáváte přizpůsobené hliníkové odlitky nebo porovnáváte procesy odlévání pro nový projekt, Xuxing vám může pomoci prozkoumat vhodné možnosti výroby. Sdílejte své výkresy, požadavky na materiál, cílové množství a specifikace kvality, abyste mohli prodiskutovat další kroky.Kontaktujte násdnes požádat o cenovou nabídku a dozvědět se více o řešeních nízkotlakého lití na míru pro vaši aplikaci.